01 / 問い
可視性はどこで
途切れるのか。
仕掛品、工具、品質ゲート、ラインサイドの部材。 RFIDは、特定の引き継ぎ・探索・棚卸し・検証の課題を減らし、信頼できるイベントを正しいシステムに届けるときに価値を持ちます。
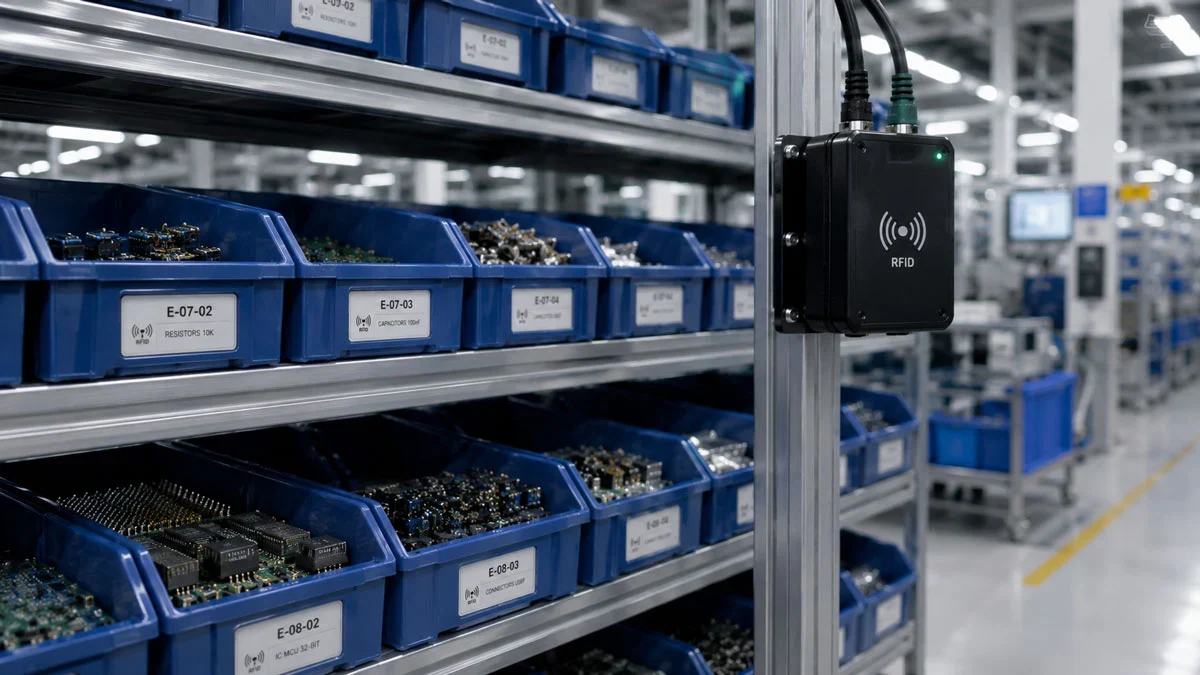
現場ビュー / 部品の流れ
部品を
正しい順序に保ちます。
製造のRFIDは、代表的な物品で取付方法とイベントルールを実証したときに、仕掛品、工具、ラインサイドの部材をつなぐことができます。
- 定められたステーションで、仕掛品、キット、工具を識別します
- 移動と品質ゲートのイベントを順序どおりに記録します
- 実際の物品で、取付方法、向き、干渉を試験します
02 / 業界のワークフロー
4つの瞬間。
1つの責任ある引き継ぎ。
紙の工程表に頼らず、材料・作業指示・ステーションのイベントをつなぎます。 以下の順序は運用環境に固有であり、代表的なテストの対象であることに変わりはありません。
作業単位を識別
次の遷移を担うステーションのコンテキストに、容器、キット、作業指示、工具を結び付けます。
ステーション到着を確認
想定した単位がステーションまたはバッファに到達したかを確認し、近くで読み取れたことを工程完了とみなしません。
工程ルールを適用
次の状態を登録する前に、順序、品質ホールド、材料の状態を検証します。
ホールドをエスカレーション
欠落、誤り、順序違いの材料を作業者と工程の責任者に可視化します。
03 / 業界キット
機器は運用地点に
従う。
この業界の初期構成には以下の要素が含まれる場合があります。正確な型番・タグ構造・地域・在庫状況は、プロジェクトごとの検討事項です。
仕掛品、キット、ラインサイドの容器、工具、ステーションの状態。
金属、液体、順序の変更、そして生の読み取りを工程完了と誤認すること。
想定どおり、欠落、順序違いの物品を使って1つのステーション遷移と、そのMES/ERP応答を試験します。
05 / システムへの引き渡し
基幹システムを
尊重する。
製造の連携では、作業コンテキスト、ステーション、状態、ホールド理由をMESまたはERPへ伝え、生の読み取りを自動的な完了に変えないようにする必要があります。
06 / 導入の経路
再現可能な1つの瞬間を
証明する。
工程を整理し、イベントの責任範囲を定め、1つのルートでパイロットを実施して復旧手順を文書化したうえで、ライン単位または製品ファミリー単位へ拡張します。
- 受入目標を定義する
- 物品と環境をテストする
- 例外を担う人をトレーニングする
- ワークフローが使えるようになってから拡大する
07 / 業界FAQ
最初の会話の
範囲を決める。
耐えられるものもありますが、構造と取付方法は用途ごとに異なります。推奨を行う前に、温度、薬品、摩耗、再利用の条件で検証します。
はい。ミドルウェアまたはMESの層でEPCとステーションのイベントを想定ルートと照合し、差異がある場合に例外を生成できます。