Produzione industriale
Lavorazioni in corso, utensili, controlli di qualità e materiale a bordo linea.
01 / LA DOMANDA
Dove si interrompe
la visibilità?
Lavorazioni in corso, utensili, controlli di qualità e materiale a bordo linea. L'RFID diventa prezioso quando riduce uno specifico problema di consegna, ricerca, conteggio o verifica e inserisce un evento affidabile nel sistema giusto.
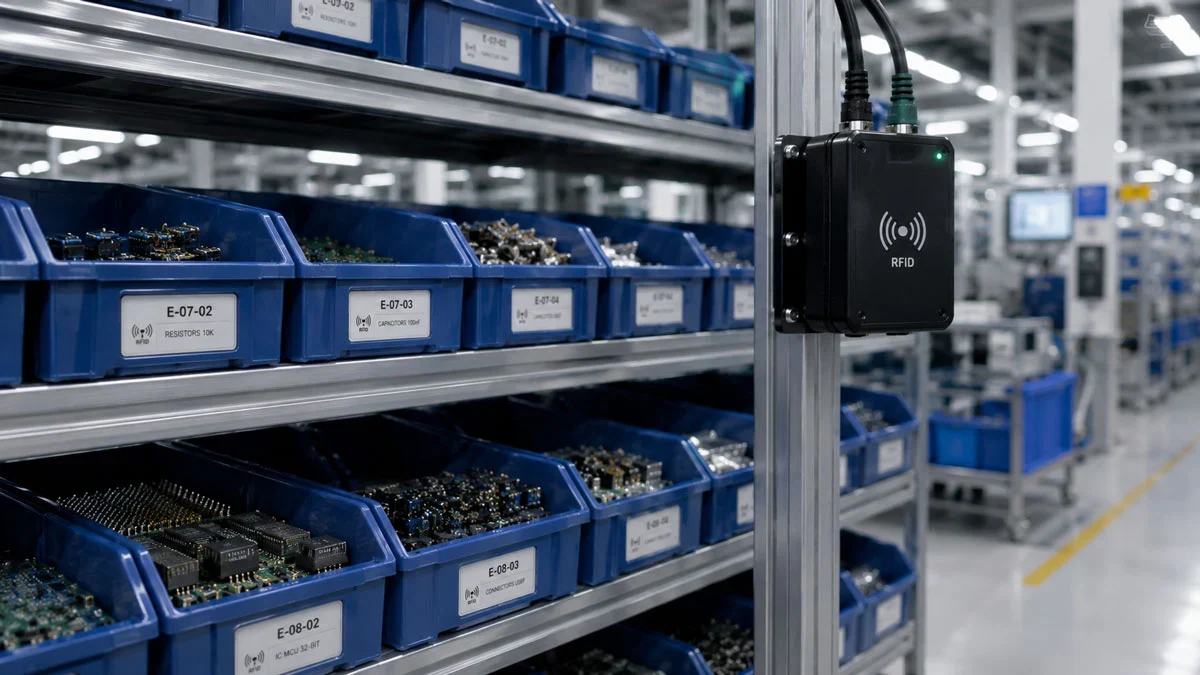
VISTA SUL CAMPO / FLUSSO DEI COMPONENTI
Mantieni i pezzi
nella sequenza corretta.
L'RFID per la produzione industriale può collegare lavorazioni in corso, utensili e materiale a bordo linea quando le regole di applicazione e di evento sono provate su articoli rappresentativi.
- Identificare lavorazioni in corso, kit o utensili nelle stazioni definite
- Rilevare eventi di movimento e di controllo qualità in sequenza
- Testare applicazione, orientamento e interferenza su articoli reali
02 / WORKFLOW DI SETTORE
Quattro momenti.
Una consegna con un responsabile.
Collegare eventi di materiale, ordine di lavoro e postazione senza dipendere da schede cartacee. La sequenza seguente è specifica dell'ambiente operativo e resta soggetta a test rappresentativi.
Identifica l'unità di lavoro
Collega un contenitore, un kit, un ordine di lavoro o un utensile al contesto di stazione che gestirà la transizione successiva.
Conferma l'arrivo in stazione
Verifica che l'unità attesa abbia raggiunto la stazione o il buffer invece di trattare ogni osservazione nelle vicinanze come completamento del processo.
Applica la regola di processo
Valida sequenza, blocco qualità e condizioni del materiale prima di consentire la registrazione dello stato successivo.
Escala il blocco
Rendi visibili all'operatore e al responsabile di processo i materiali mancanti, errati o fuori sequenza.
03 / KIT DI SETTORE
Le attrezzature seguono
il punto operativo.
Una configurazione iniziale per questo settore può includere questi elementi. Modello esatto, costruzione del tag, regione e disponibilità restano questioni di progetto.
03 / AMBITO SPECIFICO DEL SETTORE
Rendi materiale
e rischio espliciti.
Il contesto di settore cambia il test. Questi sono i dettagli da portare al primo campione, al sopralluogo o al proof of concept.
Leggi la guida di pianificazioneLavorazioni in corso, kit, contenitori a bordo linea, utensili e stati delle stazioni.
Metallo, liquidi, cambi di sequenza e una lettura grezza scambiata per completamento del processo.
Testare la transizione di una stazione con articoli attesi, mancanti e fuori sequenza e la relativa risposta MES/ERP.
05 / PASSAGGIO DI SISTEMA
Rispetta il
sistema di riferimento.
L'integrazione in produzione dovrebbe portare contesto di lavoro, stazione, stato e motivo del blocco a MES o ERP senza trasformare le letture grezze in completamento automatico.
06 / PERCORSO DI IMPLEMENTAZIONE
Dimostra un
momento ripetibile.
Mappate il processo, definite la responsabilità degli eventi, avviate un pilot su un ciclo di lavorazione, documentate i percorsi di recupero e poi estendete per linea o famiglia di prodotto.
- Definire il target di accettazione
- Testare l'oggetto e l'ambiente
- Forma chi gestisce l'eccezione
- Scala solo quando il workflow è utilizzabile
07 / FAQ DI SETTORE
Inquadra il primo
scambio.
Alcuni sì, ma costruzione e fissaggio dipendono dall'applicazione. Prima di formulare una raccomandazione testiamo temperatura, agenti chimici, abrasione e riutilizzo.
Sì. Il middleware o il livello MES può confrontare l'EPC e l'evento di postazione con il ciclo previsto e generare un'eccezione quando differiscono.