Produkcja
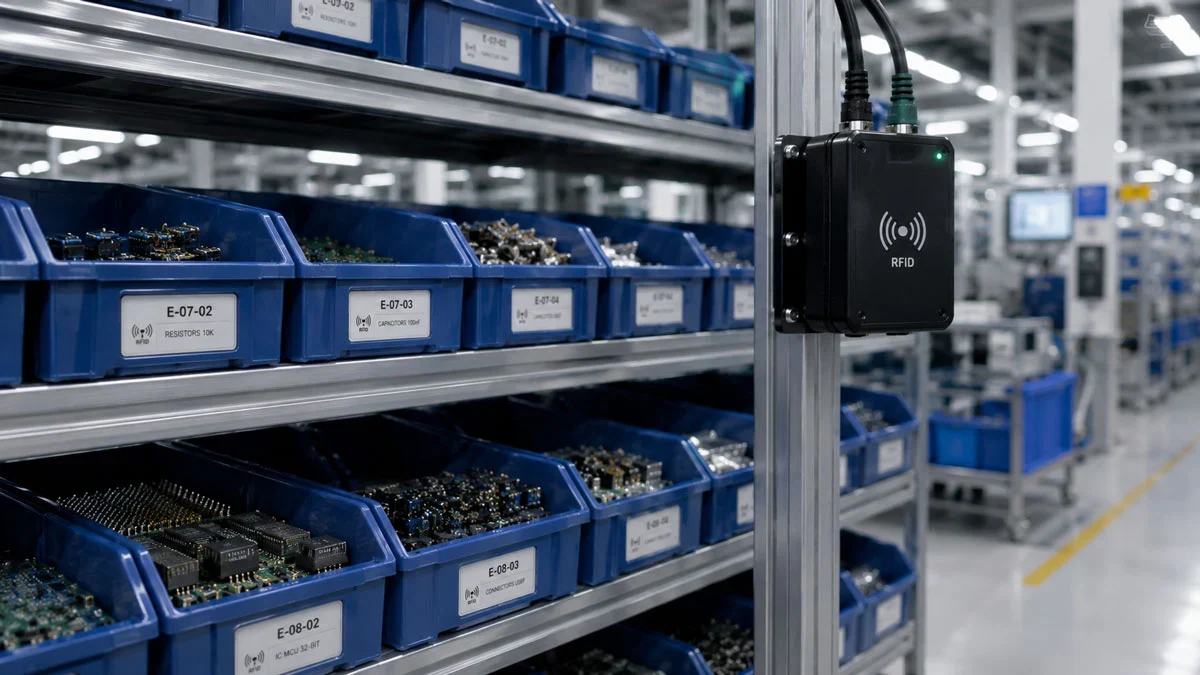
Produkcja w toku, narzędzia, punkty kontroli jakości i materiały przy linii.
01 / PYTANIE
Gdzie kończy się
widoczność?
Produkcja w toku, narzędzia, punkty kontroli jakości i materiały przy linii. RFID staje się wartościowy, gdy ogranicza konkretny problem przekazywania, wyszukiwania, liczenia lub weryfikacji i dostarcza zaufane zdarzenie do właściwego systemu.
WIDOK Z TERENU / PRZEPŁYW KOMPONENTÓW
Utrzymuj części
we właściwej kolejności.
RFID w produkcji może połączyć produkcję w toku, narzędzia i materiały przy linii, gdy zasady mocowania i zdarzeń zostaną potwierdzone na reprezentatywnych elementach.
- Identyfikacja produkcji w toku, zestawów lub narzędzi na zdefiniowanych stanowiskach
- Rejestrowanie zdarzeń przemieszczenia i kontroli jakości w kolejności
- Testowanie mocowania, orientacji i zakłóceń na rzeczywistych elementach
02 / PRZEPŁYW W BRANŻY
Cztery momenty.
Jedno rozliczalne przekazanie.
Połącz zdarzenia materiału, zlecenia i stanowiska bez polegania na papierowych kartach obiegu. Poniższa sekwencja jest specyficzna dla środowiska operacyjnego i pozostaje przedmiotem testów reprezentatywnych.
Zidentyfikuj jednostkę pracy
Powiąż pojemnik, zestaw, zlecenie produkcyjne lub narzędzie z kontekstem stanowiska, które będzie odpowiedzialne za następne przejście.
Potwierdź przybycie na stanowisko
Sprawdź, czy oczekiwana jednostka dotarła na stanowisko lub do bufora, zamiast traktować każde pobliskie zaobserwowanie jako zakończenie procesu.
Zastosuj regułę procesu
Zweryfikuj kolejność, wstrzymanie jakościowe i warunki materiałowe, zanim pozwolisz na zaksięgowanie następnego stanu.
Zgłoś wstrzymanie
Pokaż brakujący, błędny lub niezgodny z kolejnością materiał operatorowi i właścicielowi procesu.
03 / ZESTAW BRANŻOWY
Sprzęt podąża za
punktem operacyjnym.
Konfiguracja startowa dla tej branży może obejmować te elementy. Dokładny model, konstrukcja tagu, region i dostępność pozostają kwestiami projektowymi.
03 / ZAKRES SPECYFICZNY DLA BRANŻY
Wyraźnie określ
materiał i ryzyko.
Kontekst branżowy zmienia test. To szczegóły, które należy uwzględnić przy pierwszej próbce, inspekcji miejsca lub proof of concept.
Przeczytaj przewodnik planowaniaProdukcja w toku, zestawy, pojemniki przy linii, narzędzia i stany stanowisk.
Metal, ciecze, zmiany kolejności i surowy odczyt brany za zakończenie procesu.
Przetestuj jedno przejście między stanowiskami z elementami oczekiwanymi, brakującymi i w złej kolejności oraz reakcję MES/ERP.
05 / PRZEKAZANIE DO SYSTEMU
Szanuj
system nadrzędny.
Integracja w produkcji powinna przenosić kontekst pracy, stanowisko, stan i powód wstrzymania do MES lub ERP, bez zamieniania surowych odczytów w automatyczne zakończenie.
06 / ŚCIEŻKA WDROŻENIA
Udowodnij jeden
powtarzalny moment.
Zmapuj proces, określ odpowiedzialność za zdarzenia, przeprowadź pilotaż jednej trasy, udokumentuj ścieżki odzyskiwania, a następnie rozszerzaj rozwiązanie według linii lub rodziny produktów.
- Zdefiniuj cel akceptacji
- Przetestuj przedmiot i środowisko
- Przeszkol osoby odpowiedzialne za wyjątki
- Skaluj dopiero, gdy przepływ pracy jest użyteczny
07 / FAQ BRANŻOWE
Zarysuj pierwszą
rozmowę.
Niektóre tak, ale konstrukcja i sposób mocowania zależą od zastosowania. Przed wydaniem rekomendacji testujemy temperaturę, chemikalia, ścieranie i wielokrotne użycie.
Tak. Warstwa middleware lub system MES może porównać EPC i zdarzenie ze stanowiska z oczekiwaną trasą i zgłosić wyjątek, gdy się różnią.