Fertigung
Umlaufbestand, Werkzeuge, Qualitätsprüfpunkte und Material an der Linie.
01 / DIE FRAGE
Wo bricht
die Transparenz weg?
Umlaufbestand, Werkzeuge, Qualitätsprüfpunkte und Material an der Linie. RFID wird wertvoll, wenn es ein konkretes Übergabe-, Such-, Zähl- oder Prüfproblem reduziert und ein vertrauenswürdiges Ereignis ins richtige System bringt.
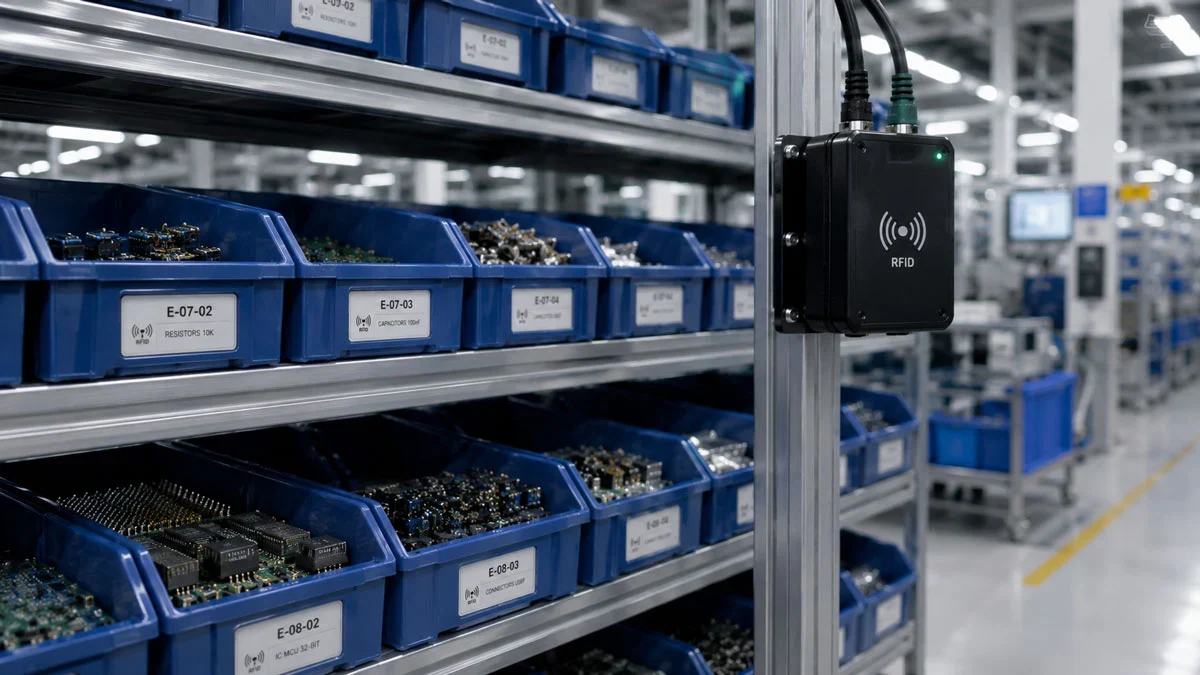
FELDANSICHT / BAUTEILFLUSS
Halten Sie Teile
in der richtigen Reihenfolge.
RFID in der Fertigung kann Umlaufbestand, Werkzeuge und liniennahes Material verbinden, wenn Befestigung und Ereignisregeln an repräsentativen Teilen nachgewiesen sind.
- Identifizieren Sie Umlaufbestand, Kits oder Werkzeuge an definierten Stationen
- Erfassen Sie Bewegungs- und Qualitätsprüfereignisse in der richtigen Reihenfolge
- Testen Sie Befestigung, Ausrichtung und Interferenzen an realen Teilen
02 / INDUSTRIE-WORKFLOW
Vier Momente.
Eine verantwortete Übergabe.
Material-, Arbeitsauftrags- und Stationseignisse verbinden, ohne auf Papierbegleitscheine angewiesen zu sein. Die unten stehende Abfolge ist spezifisch für die Betriebsumgebung und bleibt von repräsentativen Tests abhängig.
Arbeitseinheit identifizieren
Verknüpfen Sie einen Behälter, ein Kit, einen Arbeitsauftrag oder ein Werkzeug mit dem Stationskontext, der den nächsten Übergang verantwortet.
Stationsankunft bestätigen
Prüfen Sie, ob die erwartete Einheit die Station oder den Puffer erreicht hat, statt jede Beobachtung in der Nähe als Prozessabschluss zu werten.
Prozessregel anwenden
Validieren Sie Reihenfolge, Qualitätssperre und Materialbedingungen, bevor der nächste Zustand gebucht werden darf.
Sperre eskalieren
Machen Sie fehlendes, falsches oder außer der Reihenfolge befindliches Material für den Bediener und den Prozessverantwortlichen sichtbar.
03 / INDUSTRIE-KIT
Die Geräte folgen
dem Betriebspunkt.
Eine Startkonfiguration für diese Branche kann diese Elemente umfassen. Das genaue Modell, die Tag-Konstruktion, die Region und die Verfügbarkeit bleiben Projektfragen.
03 / BRANCHENSPEZIFISCHER RAHMEN
Material und Risiko
sichtbar machen.
Der Branchenkontext verändert den Test. Diese Details gehören in die erste Bemusterung, den Standorttermin oder den Proof of Concept.
Planungsleitfaden lesenUmlaufbestand, Kits, liniennahe Behälter, Werkzeuge und Stationszustände.
Metall, Flüssigkeiten, Reihenfolgeänderungen und ein Rohdaten-Lesevorgang, der fälschlich als Prozessabschluss gilt.
Testen Sie einen Stationsübergang mit erwarteten, fehlenden und außer der Reihenfolge liegenden Artikeln und die MES/ERP-Reaktion darauf.
05 / SYSTEMÜBERGABE
Respektieren Sie das
führende System.
Die Fertigungsintegration sollte Arbeitskontext, Station, Zustand und Sperrgrund an MES oder ERP übergeben, ohne Rohdaten in eine automatische Fertigmeldung umzuwandeln.
06 / EINFÜHRUNGSPFAD
Beweisen Sie einen
wiederholbaren Moment.
Den Prozess erfassen, die Verantwortung für Ereignisse festlegen, einen Fertigungsweg pilotieren, Rückfallpfade dokumentieren und anschließend nach Linie oder Produktfamilie erweitern.
- Das Akzeptanzziel definieren
- Objekt und Umgebung testen
- Schulen Sie die Menschen, die den Ausnahmefall verantworten
- Skalieren Sie erst, wenn der Workflow funktionstüchtig ist
07 / BRANCHEN-FAQ
Den ersten Austausch
abstecken.
Einige können das, doch Bauform und Befestigung hängen von der Anwendung ab. Wir prüfen Temperatur, Chemikalien, Abrieb und Wiederverwendung, bevor wir eine Empfehlung aussprechen.
Ja. Die Middleware- oder MES-Ebene kann den EPC und das Stationseignis mit dem erwarteten Fertigungsweg vergleichen und bei Abweichungen eine Ausnahme erzeugen.