Manufactura
Trabajo en curso, herramientas, controles de calidad y material junto a línea.
01 / LA PREGUNTA
¿Dónde se rompe
la visibilidad?
Trabajo en curso, herramientas, controles de calidad y material junto a línea. El RFID se vuelve valioso cuando reduce un problema concreto de traspaso, búsqueda, conteo o verificación y pone un evento confiable en el sistema correcto.
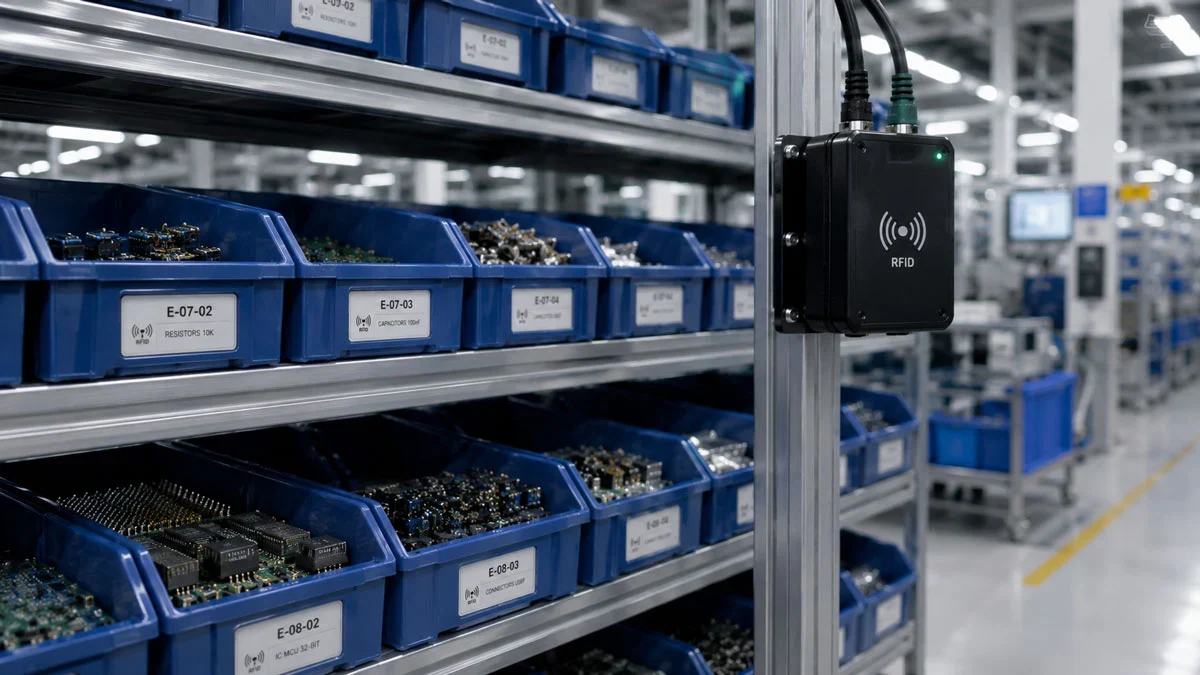
VISTA DE CAMPO / FLUJO DE COMPONENTES
Mantén las piezas
en la secuencia correcta.
El RFID para manufactura puede conectar el trabajo en curso, las herramientas y el material junto a línea cuando las reglas de fijación y de eventos se validan en artículos representativos.
- Identificar trabajo en curso, kits o herramientas en estaciones definidas
- Capturar eventos de movimiento y de control de calidad en secuencia
- Probar la fijación, la orientación y las interferencias en artículos reales
02 / FLUJO DE TRABAJO DEL SECTOR
Cuatro momentos.
Un traspaso con dueño.
Conecte los eventos de material, orden de trabajo y puesto sin depender de hojas de ruta en papel. La secuencia siguiente es específica del entorno operativo y sigue sujeta a pruebas representativas.
Identificar la unidad de trabajo
Vincular un contenedor, kit, orden de fabricación o herramienta al contexto de estación que gestionará la siguiente transición.
Confirmar la llegada a estación
Comprobar que la unidad esperada llegó a la estación o al búfer en lugar de tratar cualquier observación cercana como finalización del proceso.
Aplicar la regla de proceso
Validar la secuencia, el bloqueo por calidad y las condiciones del material antes de permitir que se publique el siguiente estado.
Escalar el bloqueo
Hacer visibles al operador y al responsable del proceso los materiales ausentes, erróneos o fuera de secuencia.
03 / EQUIPO DEL SECTOR
El equipo sigue
el punto operativo.
Una configuración inicial para este sector puede incluir estos elementos. El modelo exacto, la construcción del tag, la región y la disponibilidad siguen siendo cuestiones de proyecto.
03 / ALCANCE ESPECÍFICO DEL SECTOR
Haz que el material
y el riesgo sean explícitos.
El contexto del sector cambia la prueba. Estos son los detalles que deben llevarse a la primera muestra, el estudio del sitio o el proof of concept.
Leer la guía de planificaciónTrabajo en curso, kits, contenedores junto a línea, herramientas y estados de estación.
Metal, líquidos, cambios de secuencia y una lectura bruta que se confunde con la finalización del proceso.
Probar una transición de estación con artículos esperados, ausentes y fuera de secuencia, y su respuesta en el MES/ERP.
05 / ENTREGA AL SISTEMA
Respeta el
sistema de registro.
La integración en manufactura debe llevar el contexto de trabajo, la estación, el estado y el motivo del bloqueo al MES o ERP sin convertir las lecturas brutas en finalización automática.
06 / RUTA DE IMPLANTACIÓN
Prueba un
momento repetible.
Mapee el proceso, defina la responsabilidad de cada evento, pruebe una ruta, documente las vías de recuperación y después amplíe por línea o familia de productos.
- Definir el objetivo de aceptación
- Probar el artículo y el entorno
- Capacita a quienes gestionan la excepción
- Escala solo cuando el flujo sea usable
07 / PREGUNTAS DEL SECTOR
Enmarca la primera
conversación.
Algunas sí, pero la construcción y la fijación dependen de cada aplicación. Antes de recomendar nada, probamos la temperatura, los productos químicos, la abrasión y la reutilización.
Sí. La capa de middleware o MES puede comparar el EPC y el evento del puesto con la ruta prevista y generar una excepción cuando no coincidan.