Indústria transformadora
Trabalho em curso, ferramentas, portas de qualidade e material junto à linha.
01 / A PERGUNTA
Onde se quebra
a visibilidade?
Trabalho em curso, ferramentas, portas de qualidade e material junto à linha. O RFID torna-se valioso quando reduz um problema específico de transferência, pesquisa, contagem ou verificação e coloca um evento fiável no sistema certo.
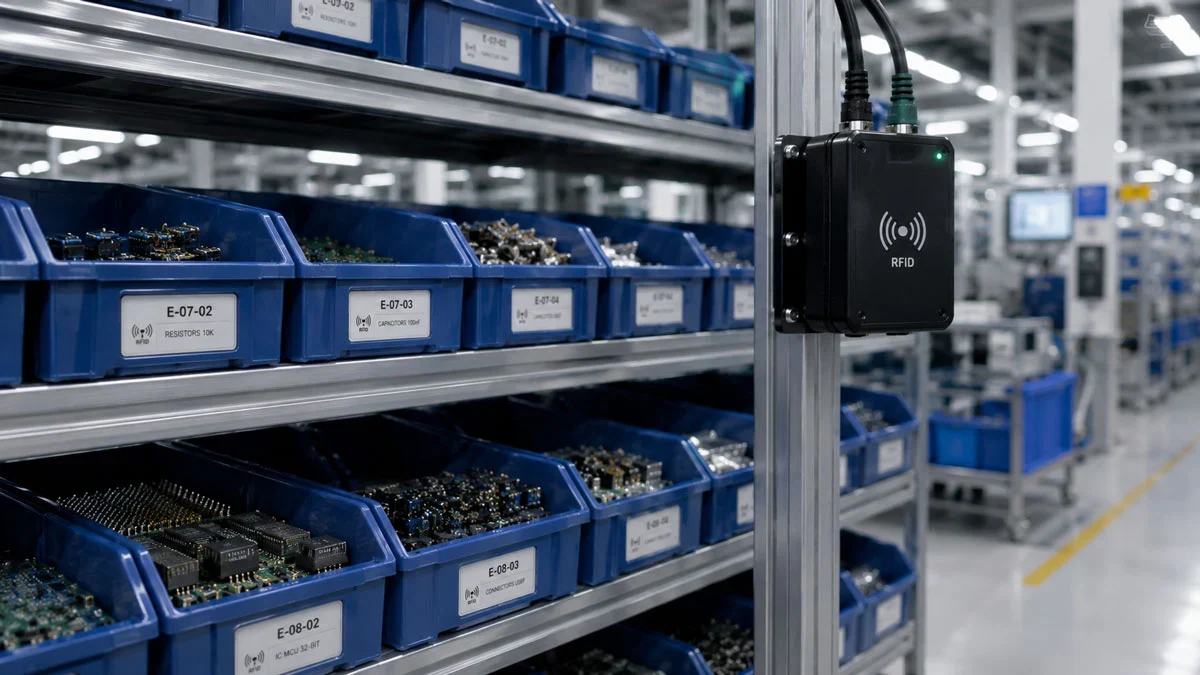
VISTA DE CAMPO / FLUXO DE COMPONENTES
Mantenha as peças
na sequência certa.
O RFID na indústria transformadora pode ligar o trabalho em curso, as ferramentas e o material junto à linha quando as regras de fixação e de eventos são comprovadas em artigos representativos.
- Identificar trabalho em curso, kits ou ferramentas em estações definidas
- Registar eventos de movimento e de porta de qualidade por sequência
- Testar fixação, orientação e interferência em artigos reais
02 / FLUXO DE TRABALHO DO SETOR
Quatro momentos.
Uma transferência com responsável.
Ligar material, ordem de trabalho e eventos de estação sem depender de fichas em papel. A sequência abaixo é específica do ambiente operativo e continua sujeita a testes representativos.
Identificar a unidade de trabalho
Associar um contentor, kit, ordem de trabalho ou ferramenta ao contexto de estação que deterá a transição seguinte.
Confirmar a chegada à estação
Verificar que a unidade esperada chegou à estação ou ao buffer, em vez de tratar cada observação próxima como conclusão do processo.
Aplicar a regra do processo
Validar sequência, bloqueio de qualidade e condições do material antes de permitir o registo do estado seguinte.
Escalar o bloqueio
Tornar o material em falta, errado ou fora de sequência visível para o operador e para o responsável do processo.
03 / KIT DO SETOR
O equipamento segue
o ponto operativo.
Uma configuração inicial para este setor pode incluir estes elementos. O modelo exato, a construção do tag, a região e a disponibilidade continuam a ser questões do projeto.
03 / ÂMBITO ESPECÍFICO DO SETOR
Torne o material
e o risco explícitos.
O contexto do setor muda o teste. Estes são os detalhes a levar para a primeira amostra, o levantamento do local ou o proof of concept.
Ler o guia de planeamentoTrabalho em curso, kits, contentores junto à linha, ferramentas e estados de estação.
Metal, líquidos, alterações de sequência e uma leitura em bruto tomada por conclusão do processo.
Testar uma transição de estação com artigos esperados, em falta e fora de sequência, e a respetiva resposta do MES/ERP.
05 / TRANSFERÊNCIA DE SISTEMA
Respeite o
sistema de registo.
A integração industrial deve transportar o contexto de trabalho, a estação, o estado e o motivo do bloqueio para o MES ou ERP, sem transformar leituras em bruto em conclusão automática.
06 / PERCURSO DE IMPLEMENTAÇÃO
Prove um
momento repetível.
Mapeie o processo, defina a responsabilidade pelos eventos, faça um piloto de uma rota, documente os caminhos de recuperação e depois alargue por linha ou família de produtos.
- Definir o alvo de aceitação
- Testar o item e o ambiente
- Treine quem gere a exceção
- Aumente a escala só quando o fluxo for utilizável
07 / FAQ DO SETOR
Enquadre a primeira
conversa.
Algumas resistem, mas a construção e a fixação dependem da aplicação. Testamos temperatura, produtos químicos, abrasão e reutilização antes de fazer uma recomendação.
Sim. A camada de middleware ou de MES pode comparar o EPC e o evento do posto com a rota esperada e criar uma exceção quando divergem.